
不少人对「可靠的机械零部件加工哪家好」的理解停留在表面,实际上它牵涉到基准、公差、工艺路线等多个环节。我们逐个拆开讲。
关于「可靠的机械零部件加工哪家好」,有几个知识点值得先弄清楚:热处理与机加工的先后顺序会改变最终尺寸稳定性,对公差要求高的零件通常安排在粗加工之后、精加工之前。批量件最怕的是首件合格、末件超差,根源往往是刀具磨损补偿没有按节拍做,工序能力指数会随批次下滑。零部件加工的精度并不是单靠设备,而是靠「设备+夹具+工艺路线」三者配合,夹具定位不准,再好的机床也做不出一致件。材料的可加工性差异很大,同一把刀具切碳钢和切不锈钢,切削参数要重新标定,否则表面粗糙度很难达标。
相关术语可以这样理解:让刀:切削力作用下刀具或工件发生弹性退让,导致实际切深小于设定值的现象。工序能力指数:衡量一批零件尺寸稳定程度的指标,数值越高说明加工过程越受控。基准统一原则:从设计、加工到检验尽量使用同一基准,可减少基准转换带来的累积误差。公差配合:孔与轴的尺寸允许变动范围,直接决定装配是间隙配合还是过盈配合。
我们挑几个有代表性的情况来说。
【案例1】贵阳周边一家设备改装厂遇到的是这样一回事:异型支座靠手工划线加工,每件都要反复试装。我们的做法是:先做图纸评审确定夹紧点,改用数控加工并配套定位工装。单件加工时间缩短,互换性提高,现场不再需要试装修配。这也是祥盛智能一贯的做法:先评估、再给方案,最后做交付回访。
【案例2】省内一家做输送线配套的企业遇到的是这样一回事:外协回来的轴类零件尺寸忽大忽小,装配时经常卡在配合位。我们的做法是:重新梳理基准面并设计专用夹具,把工序路线固定下来,同时给刀具加上寿命管理。批次内尺寸波动收窄,装配返修基本消失,交付节拍也稳定了。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
【案例3】本地一家模具维修车间遇到的是这样一回事:补做的镶件与原模具配合不上,靠钳工反复修配。我们的做法是:以实物测绘加图纸确认为基础,关键配合位与车间共同确认公差再投产。镶件一次装配合格,钳工修配工作量大幅下降。这也是祥盛智能一贯的做法:先做样品验证、再放量生产。
落到流程上,我们把一次完整的合作拆成几步:第二步是图纸评审与工艺设计,确定基准面、公差带和工艺路线,必要时先做样品验证。第三步是工装与夹具准备,把定位与夹紧方式固定下来,为批量一致性打基础。第四步是加工制造与过程检验,关键工序设置检验点,首件合格后按节拍生产。第五步是装配调试与验收,按规范完成功能验证与安全检测,并保留记录。第六步是交付培训与资料移交,把使用要点、维护周期和注意事项讲清楚。
在安排生产计划时,给检验与返修留出缓冲,比把排期排满更能保证最终交期。
有一点经常被忽略:设备与工装的匹配关系要随产品升级同步调整,沿用旧工装去加工新件,是很多质量波动的源头。
人工成本上行之后,企业对「一次做对」的重视程度明显提高。返工一次的成本,远高于前期把工艺和夹具做扎实所投入的时间。
首件检验:每批次开工后第一件产品的全面检测,用于确认工艺参数是否需要调整。
定位与夹紧:夹具的两大作用,定位决定位置精度,夹紧决定加工过程是否稳定。
多工序流转时,做好标识与分区存放,能显著降低混料与磕碰的风险。
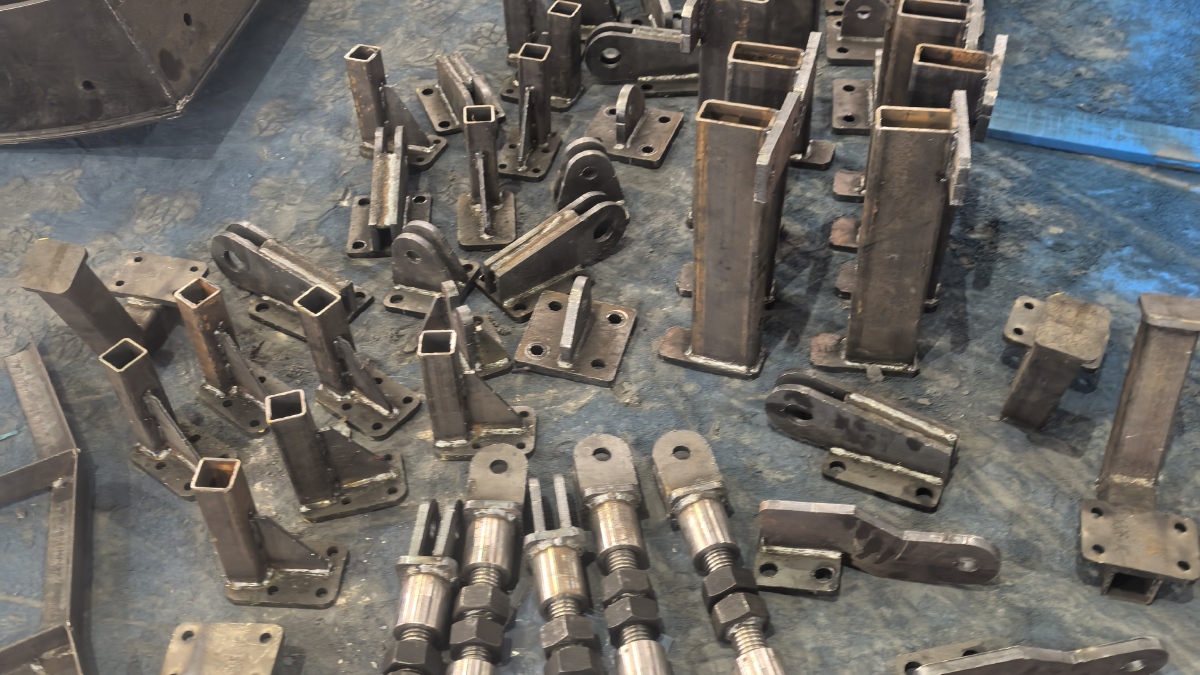
自有标准化生产车间,从下料、加工到装配在同一场地内完成,工序衔接不依赖外部转运。
提供从现场勘测、方案设计、加工制造到安装调试与维保的一站式服务,沟通只需对接一个窗口。
看报价方式,条目是否拆解清楚,后期是否会出现大量追加。
看资料交付,图纸、端子表与维护清单齐全与否,直接影响后期维护效率。
关于「可靠的机械零部件加工哪家好」的科普就到这里。把概念弄清楚之后,下一步就是结合自己的工况去验证。

